

2026.10.26工場騒音(機械騒音)対策
暗騒音とは?測定・補正の基本を解説|工場騒音対策の第一歩
工場の騒音対策を担当されている皆様の中には、「騒音を測定しても数値が安定しない」「対策の効果を正しく評価できているか不安」といったお悩みをお持ちの方もいらっしゃるのではないでしょうか。これらの課題の根本原因として、見過ごされがちな「暗騒音」が大きく関わっている可能性があります。
暗騒音は、測定したい特定の音以外のすべての音を指し、この暗騒音の存在によって、正確な測定や対策効果の評価が妨げられるケースが少なくありません。本記事では、工場の騒音を正しく評価するために不可欠な暗騒音の基礎知識から、具体的な測定方法、JIS規格に準拠した補正方法までを網羅的に解説いたします。
この記事をお読みいただくことで、測定値の信頼性に対する不安を解消し、経営層への説明責任を果たすための客観的なデータを得るヒントが見つかるはずです。また、実際に暗騒音を考慮した上で成功した対策事例もご紹介しますので、皆様が抱える騒音問題の解決に向けた具体的な一歩を踏み出すきっかけとして、ぜひご活用ください。
目次
暗騒音とは?工場騒音を正しく評価するための基礎知識
工場の騒音対策を成功させるためには、単に大きな音を減らすだけでなく、その場に常に存在する目に見えない音、「暗騒音」を正しく理解することが非常に重要です。暗騒音の概念を把握することは、騒音測定の精度を高め、実施した対策が本当に効果を発揮しているのかを正確に評価するための基盤となります。この基礎知識なくしては、測定値が安定しない、対策の効果が不明瞭といった課題に直面し、結果として無駄なコストや労力が発生する可能性も考えられます。
このセクションでは、まず暗騒音とは具体的にどのような音を指すのかを明確に定義し、次に、なぜ工場騒音対策において暗騒音の理解が不可欠なのかを、測定精度、対策効果の評価、そして最終的な法令遵守といった観点から詳しく解説します。暗騒音を正しく評価する能力は、担当者の方が社内外に対し、より信頼性の高いデータと効果的な対策を提示するために不可欠なスキルとなるでしょう。
暗騒音の定義と「背景騒音」との違い
暗騒音とは、簡単に言えば「測定したい特定の音(対象騒音)以外の、その場所に存在するすべての音」を指します。工場現場を例に挙げると、対象となる機械の稼働音を測定する際に、それ以外の音、例えば遠くの生産ラインから聞こえる機械の駆動音、空調設備の運転音、工場外から侵入する交通騒音、さらにはフォークリフトの走行音などがすべて暗騒音に含まれます。これらの音は、特定の騒音源とは直接関係がないにもかかわらず、測定値に影響を与える可能性があるため、正確な騒音評価を行う上で無視できません。
また、「背景騒音」という言葉もよく耳にしますが、これはJIS規格などの専門分野では暗騒音とほぼ同義で扱われることが多く、実務上は同じものと考えて差し支えありません。重要なのは、これらの「測定対象ではない音」が、実際の測定結果にどのように影響を与えるかを理解することです。例えば、静かな工場であればあるほど、小さな機械音でも周囲の暗騒音に埋もれることなく際立って聞こえるように、暗騒音のレベルが低い環境ほど、対象騒音を正確に捉えやすくなります。
なぜ工場騒音対策で暗騒音が重要なのか?
工場騒音対策において暗騒音の考慮が不可欠な理由は、主に3つの重要な観点から説明できます。第一に「騒音対策効果の正しい評価ができない」という問題です。例えば、ある機械に防音対策を施し、その機械から発生する騒音自体は大きく低減したとしても、周囲の暗騒音レベルが高ければ、対策後の測定値は暗騒音レベル以下にはなりません。このため、対策の真の効果が暗騒音によって「隠されて」しまい、担当者は「対策したのに数値が思ったほど改善しない」と感じる可能性があります。これでは、経営層への説明責任を果たす上で大きな障壁となるでしょう。
第二に、「騒音源の誤特定」のリスクです。暗騒音が大きい環境下では、本当に対応すべき主要な騒音源が特定しにくくなることがあります。複数の機械が稼働している中で、どの機械が最も大きな騒音を発生させているのか、あるいはどの音を対策すれば最も効果が得られるのかが、暗騒音に紛れて見誤られる可能性があります。これにより、時間とコストをかけて対策を講じたにもかかわらず、期待した効果が得られないという事態に陥りかねません。
第三は「法令遵守や近隣対策の失敗」です。特に敷地境界線など、外部に対する騒音規制値が定められている場所では、暗騒音を考慮せずに測定してしまうと、実際の工場からの騒音レベルを不正確に評価してしまう恐れがあります。例えば、測定値が規制値をわずかに超えていたとしても、その原因が工場の機械ではなく、外部からの交通騒音といった暗騒音によるものであれば、工場側が無駄な対策を講じることになります。逆に、暗騒音によって工場の騒音レベルが実際よりも低く測定され、規制値をクリアしていると誤判断してしまうと、後に近隣からの苦情や行政指導につながる可能性もあります。正確な暗騒音の測定と評価は、これらのリスクを回避し、対策の成果を明確に示し、社内外への説明責任を果たす上で極めて重要なのです。
工場騒音測定の基本|暗騒音の測定と評価方法
このセクションでは、騒音測定における暗騒音の重要性を踏まえ、その具体的な測定手順と、適切な騒音計の選定、そして設定のポイントについて解説します。工場における騒音対策を効果的に進めるためには、測定の信頼性が非常に重要です。しかし、多くの現場では「騒音を測定しても数値が安定しない」「対策の効果が正しく評価できない」といった課題に直面しています。これは、対象となる騒音だけでなく、その場に常に存在する「暗騒音」が測定値に大きく影響している可能性があります。
正確な測定データは、対策の計画立案だけでなく、その効果を客観的に評価し、経営層や関係者への説明責任を果たす上で不可欠です。本セクションで紹介する手順とノウハウを実践することで、誰が測定しても再現性の高いデータを取得できるようになり、感覚的な対策からデータに基づいた効果的な対策へと転換する第一歩となるでしょう。
騒音測定の前に:対象騒音と暗騒音のレベル差を確認
騒音測定を実施する上で、その測定値がどの程度信頼できるかを判断するための最初の、そして最も重要なステップが「対象騒音と暗騒音のレベル差」の確認です。JIS規格(JIS Z 8731)でもこのレベル差の確認が定められており、その結果によって、その後の測定や補正の要否、そして測定値の信頼性が大きく左右されます。具体的には、以下の3つのケースに分けて対応を検討します。
まず、対象騒音と暗騒音のレベル差が10dB以上ある場合、暗騒音の対象騒音への影響はごくわずかであるため、特別な補正は不要と判断できます。この状況であれば、測定された騒音レベルはほぼ対象騒音のみによるものとみなすことが可能です。次に、レベル差が3dB未満の場合、これは暗騒音が対象騒音に比べて非常に大きいことを意味します。この状態では、対象騒音のみを正確に測定することは極めて困難であり、補正計算も適用できません。このような状況では、測定データの信頼性が低いと判断し、測定環境の改善(例:他の機械の停止、夜間測定など)を検討する必要があります。そして、レベル差が3dB以上10dB未満の場合、暗騒音は対象騒音に影響を与えているものの、補正によって対象騒音のみのレベルを算出することが可能です。このケースでは、後述する「補正計算」を実施することで、より正確な対象騒音の評価が可能になります。この事前確認が、得られた測定値の信頼性を左右する最初の関門であり、ここを疎かにすると、その後の対策効果の評価や法令遵守の判断を誤る危険性があるため、細心の注意が必要です。
暗騒音の測定手順と注意点
暗騒音を考慮した騒音測定は、以下のステップで進めます。信頼性の高いデータを取得するためには、それぞれのステップにおける注意点を理解し、適切に実施することが重要です。
具体的な測定手順としては、まず「対象騒音の測定」を行います。これは、騒音源となる機械や設備を通常通り稼働させた状態で騒音レベルを測定するものです。次に「暗騒音の測定」を行います。ここでは、対象となる騒音源のみを停止させ、それ以外の周辺環境から発生する騒音レベルを測定します。この2つの測定値を用いて、後の補正計算や評価を行います。
測定時の注意点としては、まず「測定位置」が挙げられます。騒音源からの距離や高さ、周囲の反射物の影響を考慮し、毎回同じ位置で測定することが重要です。次に「測定時間」は、騒音レベルの変動が大きい場合は長めに設定し、平均値を出すなどして安定したデータを取得します。また、「気象条件」も測定値に影響を与えるため、風防スクリーンを使用して風切り音を防止したり、雨天時などの悪天時の測定は避けるといった配慮が必要です。さらに「測定者の服装」も音の反射を避けるため、なるべく音を吸収しやすい素材の衣服を着用することが望ましいです。実務において、対象となる「騒音源を停止できない場合」も少なくありません。その際は、生産計画を調整し、機械が停止する時間帯や休日に測定を行う、あるいは部分的に稼働を止めるなど、可能な範囲で暗騒音レベルを低減できる環境を作ることが、実践的なノウハウとして求められます。
騒音計の選び方と設定のポイント
騒音測定の精度と信頼性を確保するためには、適切な騒音計を選び、正しく設定することが不可欠です。騒音計には、大きく分けて「普通騒音計(クラス2)」と「精密騒音計(クラス1)」の2種類があります。法令に関わる測定や、極めて厳密なデータが求められる工場での騒音測定には、より高い精度を持つ精密騒音計(クラス1)の使用が推奨されます。
測定時に不可欠な騒音計の2つの設定項目について解説します。1つ目は「周波数重み付け特性」です。これは、人間の聴覚の特性を考慮して、特定の周波数帯域の音を強調または減衰させる機能です。法令基準で用いられるのは、人の聴感に近いとされる「A特性」であり、工場騒音の測定においても一般的にこのA特性が使用されます。低音域や高音域の騒音に対しては、C特性やZ特性も用いられますが、まずはA特性を基準に測定することが基本となります。2つ目は「時間重み付け特性」です。これは、騒音レベルの変動に対する応答速度を設定するもので、変動の激しい断続的な音(例:プレス音など)には応答速度の速い「Fast(F)」を、比較的安定した連続的な音(例:モーター音など)には応答速度の遅い「Slow(S)」を選択します。これにより、測定したい騒音の性質に合わせて、より実態に近い騒音レベルを捉えることができます。また、騒音源の特定や対策立案において、より詳細な原因究明が必要な場合には、周波数分析機能付きの騒音計を選ぶと、どの周波数帯の音が問題となっているかを把握でき、対策の精度を格段に向上させることができます。
測定結果を活かす「暗騒音補正」とは?
このセクションでは、騒音測定データから、対象となる騒音本来の大きさを正確に導き出すための「暗騒音補正」について詳しく解説します。なぜ補正が必要なのか、どのような状況で補正を行うべきなのかを明確にし、JIS規格に準拠した具体的な計算方法を分かりやすく説明します。さらに、暗騒音補正が万能ではないことを理解していただくために、その限界と注意点についても触れ、測定データの正しい解釈を促します。
工場の騒音対策担当者様が直面する課題の一つに、測定値が安定せず、対策の効果が正しく評価できないというものがあります。これは、測定環境に存在する暗騒音が大きく影響しているケースが少なくありません。暗騒音補正は、この見えない影響を数値的に排除し、より信頼性の高い測定結果を得るための重要なプロセスです。正確なデータに基づいた判断は、近隣住民への説明責任や、経営層への対策効果の報告において、非常に重要な根拠となります。
暗騒音補正が必要なケース
暗騒音補正が必須となるのは、「対象騒音と暗騒音のレベル差が3dB以上10dB未満」の場合です。これは、測定される騒音が、対象となる音(対象騒音)と周囲の音(暗騒音)のエネルギーが合わさったものであるという基本原理に基づいています。つまり、騒音計が示す測定値は、対象騒音と暗騒音が互いに影響し合った「合成された騒音レベル」なのです。
この合成された騒音レベルから暗騒音のエネルギー成分を差し引くことで、対象騒音単独の真のレベルを算出するプロセスが「補正」です。もしこの補正を怠ってしまうと、例えば「10dBの防音効果を持つ対策を施したのに、測定では5dBしか改善していないように見える」といった誤った結論に至るリスクがあります。これにより、本来は効果的な対策であっても、その成果を過小評価してしまうことになりかねません。
正しい暗騒音補正は、対策の真の効果を数値として明確に示し、工場内の作業環境改善や近隣対策の成果を正しく評価するために不可欠です。このプロセスを理解し適用することで、担当者様は自信を持って対策の効果を報告し、今後の意思決定の精度を高めることができます。
暗騒音補正の計算方法【JIS Z 8731準拠】
JIS Z 8731に準拠した暗騒音補正の計算方法は、以下の手順で進めます。この方法を理解すれば、ご自身で測定結果を正確に補正できるようになります。
まず、以下の2つの騒音レベルを測定します。
対象騒音と暗騒音の合成レベル(L1):騒音源を稼働させた状態で測定した全体の騒音レベルです。
暗騒音レベル(L2):騒音源を停止させた状態で測定した、周囲の騒音レベルです。
次に、この2つの測定値から「レベル差(ΔL)」を求めます。レベル差は、「L1 – L2」で計算されます。このレベル差に応じて、JIS規格で定められた「補正値(ΔLs)」を使用します。補正値は、レベル差が大きくなるほど小さくなり、対象騒音への暗騒音の影響度が減少することを示しています。
最後に、測定した合成レベル(L1)からこの補正値(ΔLs)を引くことで、対象騒音単独のレベルが算出されます。計算式は「対象騒音レベル = L1 – ΔLs」となります。
暗騒音補正の限界と注意点
暗騒音補正は非常に有効な手法ですが、万能ではありません。その限界を理解し、過信しないことが重要です。最も重要な限界点は、「対象騒音と暗騒音のレベル差が3dB未満の場合」です。このケースでは、暗騒音の影響が大きすぎるため、補正計算自体が適用できず、測定データそのものの信頼性が低いと判断すべきです。
レベル差が3dB未満の場合、いくら補正を試みても、対象騒音本来のレベルを正確に把握することは困難です。このような状況では、補正に頼るのではなく、測定環境そのものを改善する根本的な対策を検討する必要があります。具体的には、他の機械を一時的に停止させたり、生産計画を調整して夜間など暗騒音レベルが低い時間帯に測定を行ったりするなど、暗騒音レベルそのものを下げる工夫が求められます。
また、暗騒音補正はあくまで音の「大きさ(音圧レベル)」を補正するものであり、音の「質(周波数特性)」までは考慮されません。例えば、同じ音圧レベルであっても、特定の周波数帯域で暗騒音が支配的であれば、対象騒音の特性を正確に捉えることは難しい場合があります。より詳細な騒音対策を行うためには、周波数分析機能を備えた騒音計を使用し、音質の観点からも分析を進めることが効果的です。
これらの注意点を踏まえ、暗騒音補正を適切に活用することで、より信頼性の高い騒音データを取得し、効果的な工場騒音対策へと繋げることができます。
【課題別】工場の騒音対策事例と効果
このセクションでは、暗騒音を適切に評価した上で実施された具体的な騒音対策の成功事例をご紹介します。工場の生産技術リーダーの皆様が日々直面されている「近隣への配慮」「労働環境の改善」「メンテナンス性の向上」といった課題ごとに事例を分類し、それぞれの対策がどのような効果をもたらしたのかを、具体的な数値データや現場の声をもとに詳しく解説します。皆様の工場が抱える状況と照らし合わせながら、具体的な解決策をイメージする一助としてください。
事例1:近隣への騒音対策(屋外モーター・集塵機)
工場が抱える課題の中でも、特にデリケートなのが近隣住民からの騒音苦情や、敷地境界での騒音規制値遵守といった対外的な問題です。ここでは、こうした課題に対応し、成功を収めた事例をご紹介します。例えば、屋外に設置されたスクラバーファンモーターの騒音対策では、対策前80dBだった騒音を、アルミSAINTと撥水グラスウールを用いた全面囲い、扉付きの構造で15dB低減させ、65dBまで下げることができました。これにより、騒音は体感でも明らかに減少したと感じるほどでした。
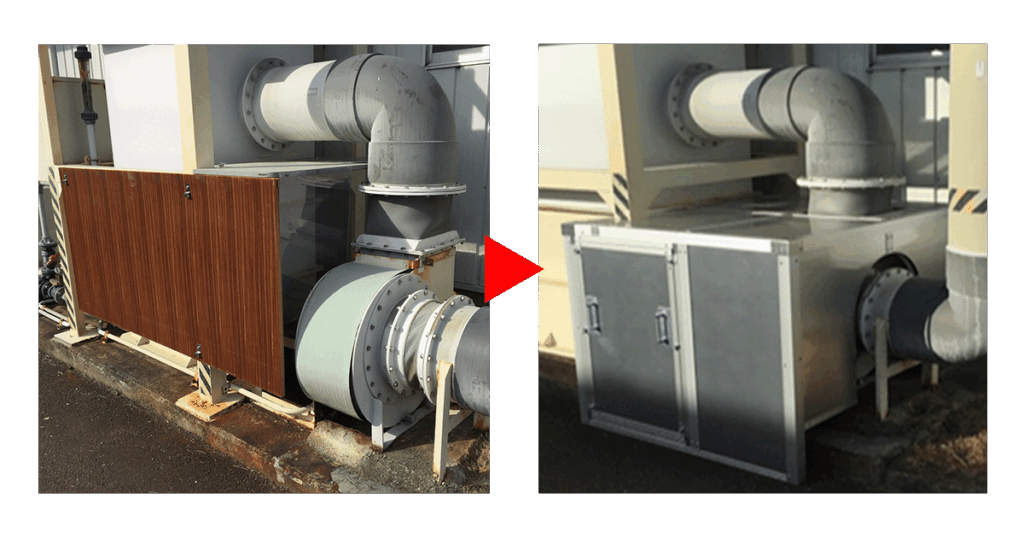
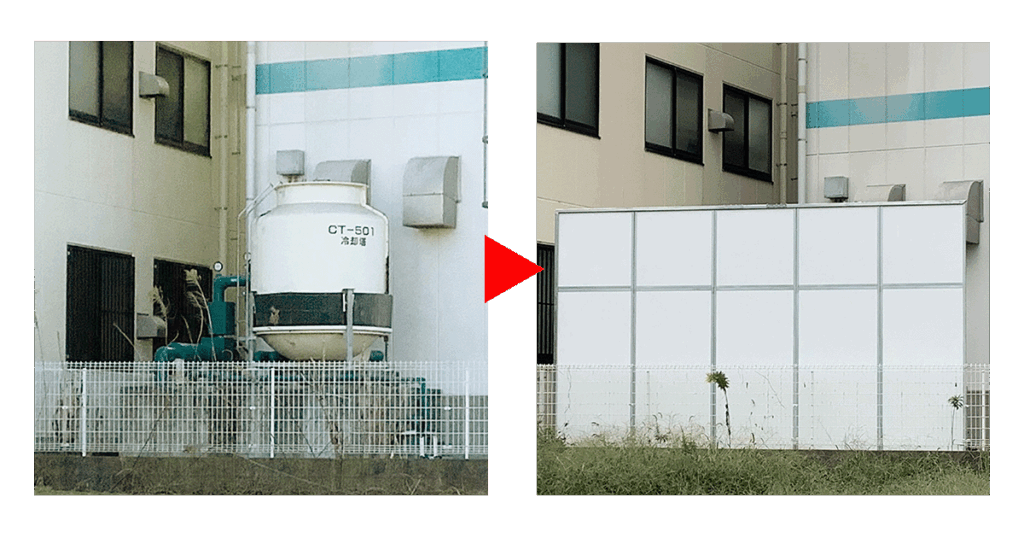
また、屋外集塵機からの騒音に対しては、ハイスペックタイプのアルミSAINTとシンセファイバーを使用した対策により、敷地境界での騒音値を56dBから50dBへと6dB低減させ、規制値をクリアしています。さらに、屋外に設置されたクーリングタワーの事例では、L字2方囲いの対策で敷地境界の深夜騒音値を63dBから57dBに6dB低減し、法令値を遵守しながらの稼働時間増加を実現しました。
事例2:工場内の労働環境改善(粉砕機・プレス機)
工場内の作業環境改善は、従業員の安全と生産性向上に直結する重要な課題です。特に、食品包装容器メーカーにおける粉砕機や、多くの工場で見られるプレス機は、その騒音レベルの高さから作業者の負担が大きい傾向にあります。ここでは、これらの機械に対する騒音対策の成功事例をご紹介します。
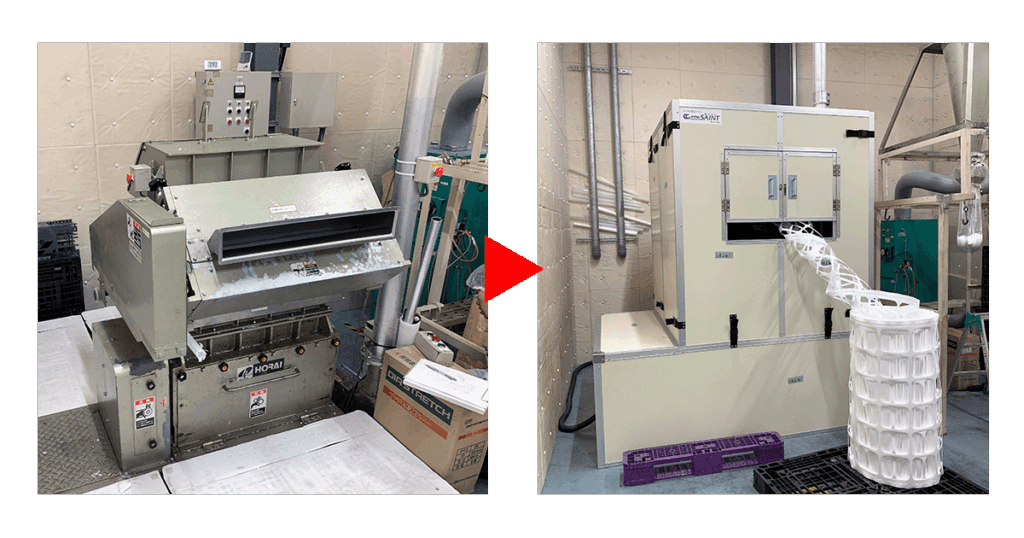
ある食品包装容器メーカー様では、樹脂シート端材用粉砕機の騒音が93dBと高く、作業者は常時耳栓を着用し、会話も困難な状況でした。そこで、アルミフレーム仕様の全面囲い(投入部開口)の防音対策を施した結果、騒音レベルは83dBへと10dB低減しました。これにより「耳栓が不要となり、会話ができるようになった」という具体的な声が上がっており、作業環境が大幅に改善されました。
別のシート粉砕機では、98dBから84dBへ14dBの低減に成功し、「予想以上に軽く、組み立ても簡単で頑丈。設置後は会話がしやすくなりました」との評価をいただいています。
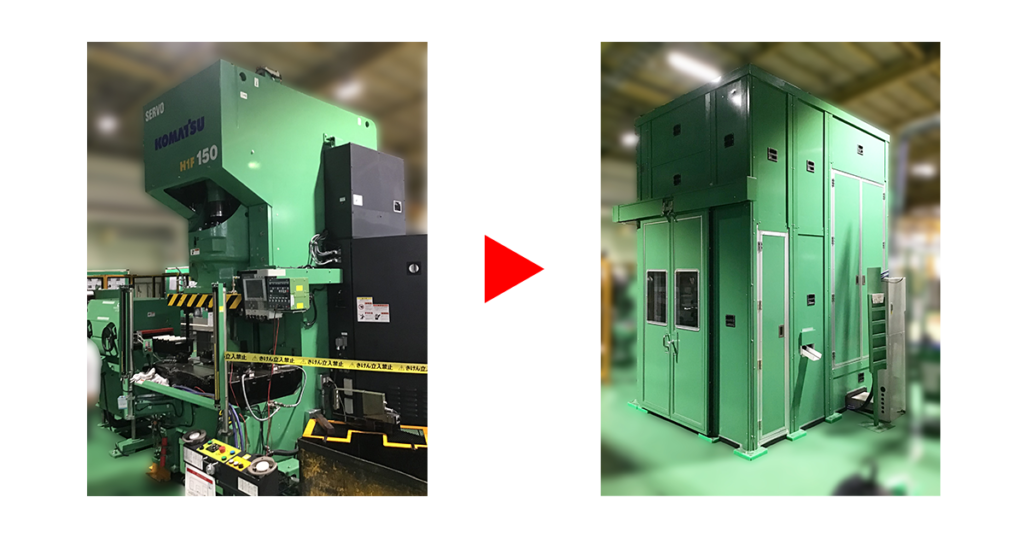
また、自動車部品メーカー様のプレス機(150t)では、対策前の騒音レベルが97dBでしたが、アルミフレーム仕様の全面囲い(扉付)の防音ボックスを設置することで、78dBまで19dBもの大幅な低減を達成しました。「軽量なのに鉄板+グラスウールと同等の効果が出ている」とのお声もあり、騒音対策が作業者の負担軽減だけでなく、生産性や従業員満足度の向上にも直結します。
事例3:軽量・簡単施工で作業性を向上させた騒音対策
従来の防音対策には「重くて、メンテナンスが大変」「作業性が悪くなる」といった悩みがつきものでした。しかし、最新の防音技術は、これらの課題を解決し、防音効果と作業性を両立させています。ここでは、軽量かつ簡単施工で、日々の運用負荷を軽減できる騒音対策の事例をご紹介します。
シート粉砕機の騒音対策では、従来の鉄製防音BOXから切り替えることで、騒音レベルを87dBから82dBへと5dBさらに低減できただけでなく、「防音BOXが大幅に軽くなり、メンテナンスがしやすくなった」という現場の声をいただいています。これは、軽量素材の採用により、日常点検や清掃、部品交換などの作業が格段に楽になったことを示しています。
また、自動車部品メーカー様のプレス機(150t)の事例でも、アルミフレーム仕様の全面囲い(扉付)の防音ボックスを導入した結果、騒音を19dB低減しつつ、「扉部分や頻繁に開ける部分が軽くなっているため、作業性が非常に良い」と評価されました。軽量でありながら高い防音効果を発揮するだけでなく、扉の開閉がスムーズになることで、作業者はストレスなく機械を操作できるようになります。これらの事例は、防音対策が単に騒音を減らすだけでなく、工場全体の作業効率や従業員の負担軽減に大きく貢献することを示しています。
まとめ:正確な暗騒音測定が、効果的な工場騒音対策の第一歩
工場の騒音対策を成功させるには、まず「暗騒音」を正しく理解し、その影響を考慮した測定と補正が不可欠です。本記事で解説したJIS規格に準拠した測定・補正方法を用いることで、これまで漠然としていた騒音の問題が明確な数値データとして可視化されます。この信頼性の高いデータは、近隣住民の方々への説明責任を果たす上でも、作業環境改善の必要性を経営層に訴える上でも、強力な根拠となります。
不確かな測定値に悩んだり、重くてメンテナンス性の悪い防音対策に頭を抱えたりする日々から、「データに基づく効果的な対策」へと転換することが、工場の持続可能な運営には欠かせません。事例で紹介したように、適切な対策は、単に騒音を低減するだけでなく、作業効率の向上や従業員満足度の向上、さらには法令遵守や企業の信頼性向上にも直結します。
まずは、自社の工場の暗騒音レベルを正しく測定することから始めてみませんか。正確な測定こそが、あなたの工場における騒音問題を根本から解決し、より良い未来を築くための第一歩となるでしょう。
岐阜プラスチック工業では、工場やオフィスでの騒音対策をお考えの方のニーズに合わせた最適なご提案をしております。
5,000例以上の騒音対策実績をもとに、現地調査~防音デモ~設計~確実な施工まで一貫して対応いたしますのでぜひご相談ください!
“工場の騒音対策方法のポイント” はこちら
 |
 |
 |
 |
|||
|
工場騒音でお困りなら! SAINT総合カタログ
テクセルSAINTのカタログ無 料ダウンロードはこちら |
オフィス騒音でお困りなら! REMUTE(リミュート)カタログ
REMUTEシリーズのカタログ 無料ダウンロードはこちら |
工場騒音の対策事例を知りた い方は必見!
工場騒音の各種採用事例は |
オフィス騒音の対策事例を知 りたい方は必見!
REMUTEシリーズの各種採用 事例はこちら |
 |
 |
 |
 |
|||
|
騒音対策ハンドブック vol.1 の無料ダウンロードはこちら |
騒音対策ハンドブック vol.2 の無料ダウンロードはこちら |
騒音対策ハンドブック vol.3 の無料ダウンロードはこちら |
騒音対策ハンドブック vol.4 の無料ダウンロードはこちら |
 |
||||||
|
騒音対策ハンドブック vol.5 の無料ダウンロードはこちら |
|
|


